碳氮化钛兼具陶瓷的耐高温、耐磨损与金属的导电导热特性:熔点高达 3140℃、显微硬度约 2850 kg/mm²、密度约 4.93 g/cm³、常温不溶于水与盐酸硫酸。但性能越极致的材料越难加工——这是一场贯穿原料、成型、烧结到精密加工的技术攻坚战。
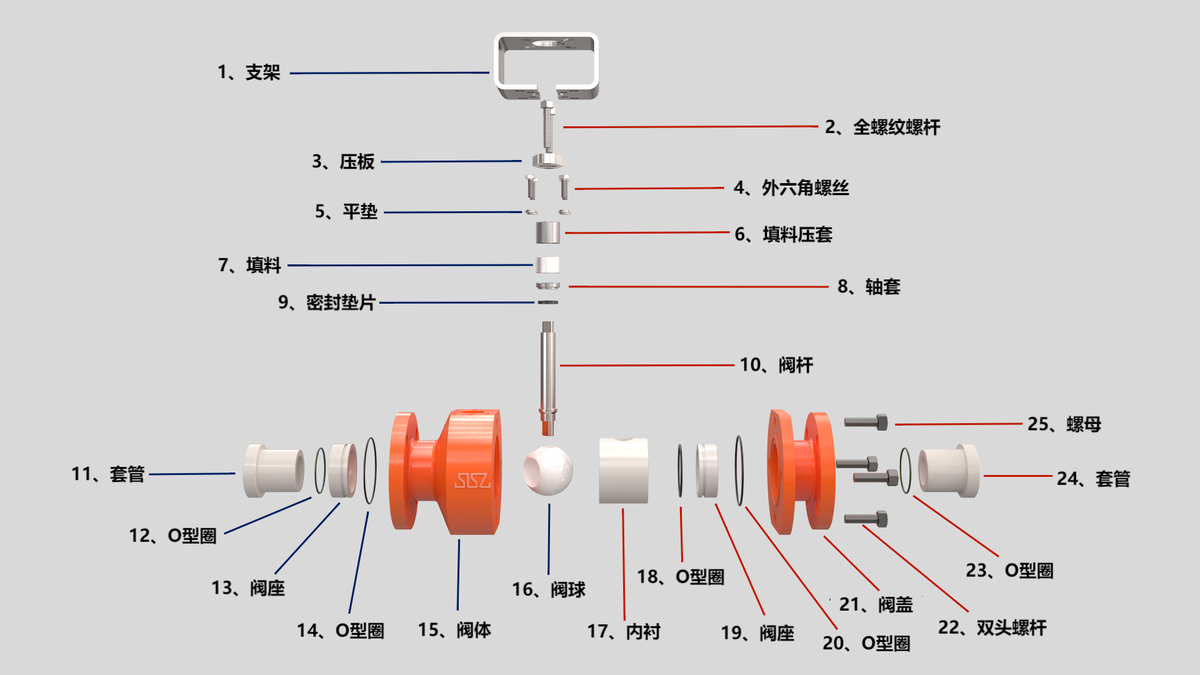
在工业流体控制的战场里,阀门是沉默的守门人,承受着高压、腐蚀、磨损的三重夹击。而在这些阀门内部,有一颗看似不起眼却至关重要的"心脏"——陶瓷球。
长期以来,工业阀门球体多采用金属或氧化铝、氧化锆等传统陶瓷材料。随着航空航天、半导体、化工、新能源等高端领域对阀门性能要求不断攀升,传统材料的天花板已清晰可见。艾思瑞将目光投向碳氮化钛(TiC)陶瓷,并率先探索其在陶瓷球加工领域的应用。
| 性能维度 | 关键参数 | 对阀门的意义 |
|---|---|---|
| 熔点 | 高达 3140℃ | 高温结构稳定性优异 |
| 硬度 | 显微硬度约 2850 kg/mm²,硬度 >9 | 仅次于金刚石,耐磨性能卓越 |
| 密度 | 约 4.93 g/cm³ | 低于多数金属,利于轻量化 |
| 耐高温 | 2000℃ 以下保持结构稳定 | 适合高温工况阀门组件 |
| 化学稳定性 | 不溶于水、盐酸、硫酸,常温不与酸反应 | 适配强腐蚀介质 |
| 导电导热 | 兼具金属的导电与导热特性 | 可用于功能一体化部件 |
原料制备:以二氧化钛与炭黑为原料,在 1600–1800℃ 高温下于氢气碳管炉或高频真空炉中反应制得,粉末粒度控制在 1–2μm,化合碳含量 18%–20%,游离碳仅允许 0.1%–0.2%。铁、氧、氮等微量杂质都可能导致成品性能断崖式下跌,因此原料筛选环节建立了严格管控标准。
成型工艺:兼顾坯体密度与几何精度——冷等静压适合大尺寸高密度坯体,注射成型利于复杂形状与批量一致性,模压成型适用于中小尺寸球体的规模化生产。
烧结致密化:TiC 属强共价键陶瓷,常压难以致密化,工业上普遍采用热压烧结(HP)、热等静压(HIP)、放电等离子烧结(SPS)与自蔓延高温合成(SHS)。工艺选择直接影响密度、晶粒尺寸与力学性能。
精密加工:烧结后的陶瓷球硬度仅次于金刚石,传统磨削抛光效率低、损耗大。公司重点探索金刚石磨料高效研磨、多级抛光体系(粗磨—精磨—镜面抛光)与在线圆度、表面粗糙度检测。
陶瓷球一旦实现稳定量产与品质达标,应用空间十分广阔:高端工业阀门中的高磨损、强腐蚀球体;航空航天的高温高压流体控制阀;半导体超纯介质输送阀门;化工与新能源的强酸碱介质控制;石油天然气高压输送管线球阀。
提供介质、温度、压力、口径与失效历史,我们给出材料与结构选型建议。